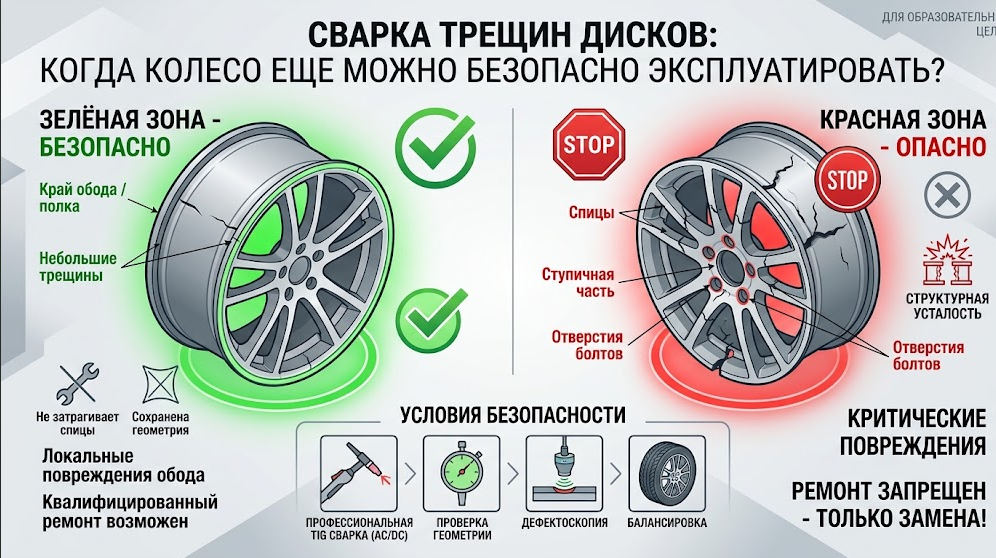
Трещину на диске можно безопасно заварить, если она не сквозная, длина не превышает 20-30 мм и расположена вне зоны болтовых отверстий и ступицы. Сварка выполняется аргонодуговым методом (TIG) с присадочным прутком, близким по составу к металлу диска. После сварки обязательны шлифовка, контроль биения и дефектоскопия. Если трещина сквозная, идёт от отверстия или диск уже ремонтировался - показана замена.
В автосервисной практике существует ниша для восстановления дисков, и задача этой статьи - объяснить, где проходит граница между технически возможным и безопасным.
Какие трещины подлежат сварке, а какие - нет?
Ключевой принцип: сварка допустима только для трещин, которые не затрагивают зоны критических нагрузок. К таким зонам относятся болтовые отверстия, центральное ступичное отверстие, посадочные поверхности под шину и спицы, несущие основную нагрузку.
Таблица ниже систематизирует критерии оценки.
Тип трещины | Расположение | Ремонтопригодность | Риск |
|---|---|---|---|
Поверхностная (несквозная) | Наружная кромка обода, вне зоны борта шины | Условно ремонтопригодна | Средний: возможна усталость металла |
Сквозная | Любое место | Не подлежит ремонту | Критический: разрыв под нагрузкой |
От болтового отверстия | Зона крепежа | Не подлежит ремонту | Критический: потеря момента затяжки, отрыв колеса |
В зоне ступичного отверстия | Центральная часть | Не подлежит ремонту | Критический: нарушение центровки |
Радиальная трещина спицы | Спица, соединяющая обод и ступицу | Не подлежит ремонту | Критический: разрушение при ударном воздействии |
Ранее ремонтированный диск | Любое место | Не подлежит повторному ремонту | Высокий: накопление дефектов |
Если трещина сквозная - сварка не имеет смысла. Даже если визуально шов выглядит герметичным, сквозной дефект означает, что металл уже прошёл стадию полного разрыва. При следующем ударе или просто под действием усталостных нагрузок разрушение произойдёт рядом со швом.
Как проходит сварка трещин дисков?
Процесс восстановления трещины - это не «заварил и забыл». Это последовательность операций, каждая из которых влияет на конечный результат.
Диагностика и оценка трещины
Первый этап - определение границ повреждения. Визуального осмотра недостаточно: трещина может иметь скрытые ответвления. Используется метод проникающих жидкостей (капиллярная дефектоскопия) или ультразвуковой контроль. Мастер должен убедиться, что трещина не сквозная и не уходит вглубь металла под углом. Также проверяется наличие микротрещин рядом с основным дефектом - они часто образуются при ударе и в процессе сварки могут «пойти» дальше.
Разделка кромок
Трещину необходимо разделать - то есть расширить и углубить по всей длине, чтобы обеспечить доступ присадочного материала к корню дефекта. Для алюминиевых дисков используется борфреза или специальный резак. Цель - создать V-образную или U-образную канавку с углом раскрытия 60-70 градусов. Без разделки сварка будет поверхностной: шов ляжет сверху, не проплавив металл на всю глубину, и трещина останется под ним.
Аргонодуговая сварка (TIG)
TIG (Tungsten Inert Gas) - единственный метод, который теоретически применим для алюминиевых дисков. Он использует неплавящийся вольфрамовый электрод и присадочный пруток, подаваемый вручную. Дуга горит в среде инертного газа (аргона), который защищает сварочную ванну от кислорода и азота воздуха.
Сварка ведётся короткими валиками с перерывами для охлаждения, чтобы не перегреть зону термического влияния. Перегрев приводит к росту зерна в структуре алюминия и резкому падению прочности.
Шлифовка шва
После сварки шов зачищается заподлицо с основной поверхностью. Используется бормашина с абразивными головками, затем - шлифовальные круги. Цель - не только косметика, но и восстановление геометрии: выступ шва может цеплять за суппорт тормозной системы или создавать дисбаланс. Важно не снять лишний металл и не «пережечь» поверхность.
Контроль биения и герметичности
Финальный этап - проверка на стенде. Измеряется радиальное и боковое биение. Для легкосплавных дисков допустимое биение обычно не превышает 0,5-0,8 мм в зависимости от производителя. Превышение означает, что при сварке диск «повело» - нагрев вызвал деформацию. Такой диск к эксплуатации не годится.
Проверка герметичности проводится на шиномонтажном стенде: диск с покрышкой погружается в воду, подаётся давление. Пузырьки укажут на непроваренные участки. Дополнительно может проводиться повторная капиллярная дефектоскопия для выявления трещин, образовавшихся в процессе сварки.
Почему обычный полуавтомат не подходит для алюминиевых дисков?
Полуавтоматическая сварка (MIG/MAG) широко используется для стальных конструкций. Для алюминиевых дисков она категорически не подходит. Причины фундаментальны.
Разрушение кристаллической структуры. Алюминиевые сплавы, применяемые в литых дисках, проходят специальную термическую обработку (закалку и старение) для достижения прочности. Локальный нагрев при сварке разрушает эту структуру в зоне термического влияния. Металл становится мягким и хрупким одновременно - он теряет способность сопротивляться усталостным нагрузкам. Производители дисков прямо указывают, что нагрев выше 350°F (177°C) недопустим для их продукции.
Пористость шва. Алюминий активно растворяет водород в расплавленном состоянии. При быстром охлаждении водород выделяется в виде пузырьков, которые остаются в шве как поры. Эти поры - концентраторы напряжений и каналы для утечки воздуха. Полуавтомат с его высокой скоростью подачи проволоки и менее стабильной защитой ванны даёт больше пористости, чем TIG.
Снижение прочности. Эксперты литейного производства прямо говорят: «При аргонно-дуговой сварке или горячей деформации, когда осуществляется нагревание диска, в том числе и локальное, происходит изменение внутренней структуры и свойств металла и, как следствие, резко снижаются эксплуатационные характеристики, что с высокой долей вероятности приведет к дальнейшему разрушению». Даже правильно выполненный TIG-шов не восстанавливает исходную прочность диска. Он лишь «заклеивает» трещину, но не возвращает конструкцию к заводским характеристикам.
Какие риски при эксплуатации сваренного диска?
Даже если сварка выполнена хорошо, сваренный диск остаётся элементом с изменёнными свойствами. Риски никуда не исчезают.
Усталостные трещины рядом со швом. Зона термического влияния - это переходная зона между швом и основным металлом. Из-за разницы в структуре и остаточных напряжений именно здесь зарождаются новые трещины. При циклических нагрузках (каждый оборот колеса - это цикл) трещина может пойти через несколько тысяч километров.
Потеря герметичности. Бескамерная шина держит воздух за счёт плотного прилегания к ободу. Если сварной шов находится в зоне посадочного борта или рядом с ним, микроскопические поры или трещины могут привести к медленной утечке. Это не всегда проявляется сразу - иногда через недели.
Разрушение при повторном ударе. Самое опасное. Заводской диск при ударной нагрузке, превышающей расчётную, деформируется - гнётся, но не разлетается. Сваренный диск ведёт себя иначе: шов и зона вокруг него менее пластичны. При ударе вместо деформации происходит хрупкое разрушение. На скорости это означает мгновенную потерю колеса.
Именно поэтому Госавтоинспекция и производители занимают жёсткую позицию. «Повреждения, потребовавшие серьезного ремонта, неизбежно ведут к потере прочности колес, являющихся одними из наиболее ответственных компонентов транспортного средства, и их возможному разрушению в процессе движения».
FAQ по сварке трещин дисков
1. Можно ли ездить на заваренном диске, если сварка сделана профессионалом?
Формально - нет. Пункт 5.7 Перечня неисправностей запрещает эксплуатацию дисков со следами сварки. С точки зрения безопасности - риск остаётся. Если диск используется только как запасной и устанавливается на короткое время до шиномонтажа, риск ниже, но он есть.
2. Сколько стоит заварка трещины диска?
Стоимость зависит от региона и сложности. Ориентировочно - от 1500 до 4000 рублей за одну трещину. Однако экономическая целесообразность сомнительна: новый бюджетный диск стоит сопоставимо, а риски несопоставимы.
3. Как отличить трещину от царапины?
Трещина имеет чёткие края и идёт вглубь металла. Царапина - поверхностное нарушение. Для точной диагностики используется капиллярная дефектоскопия: пенетрант проникает в трещину и проявляется после нанесения проявителя.
4. Можно ли заварить трещину на стальном штампованном диске?
Стальные диски варятся проще и надёжнее, чем алюминиевые. Однако те же ограничения по расположению: трещины в зоне крепежа и ступицы не ремонтируются. Сталь менее склонна к образованию пористости, но усталостные трещины остаются риском.
5. Что делать, если трещина обнаружена в дороге?
Немедленно заменить колесо на запасное. Если запасного нет - вызвать эвакуатор. Движение на диске с трещиной недопустимо даже на малой скорости: при торможении или повороте нагрузка на повреждённое колесо возрастает многократно.
6. Можно ли заварить трещину, чтобы продать диск?
Это неэтично и опасно. Скрытый дефект может стать причиной аварии у нового владельца. Если диск не подлежит безопасной эксплуатации, его следует утилизировать, а не продавать.
Если вы столкнулись с трещиной на диске, самый безопасный и, в долгосрочной перспективе, самый экономичный путь - замена. Новый диск стоит денег. Разрушение колеса на скорости стоит гораздо больше.