Отслоение краски на литых дисках - не дефект эксплуатации, а физическая неизбежность. Разбираем, почему алюминиевый сплав не удерживает обычную эмаль и какая технология решает проблему. Профессиональный окрас дисков требует понимания материаловедения, а не просто выбора цвета.
Почему литые диски - особая поверхность для окрашивания
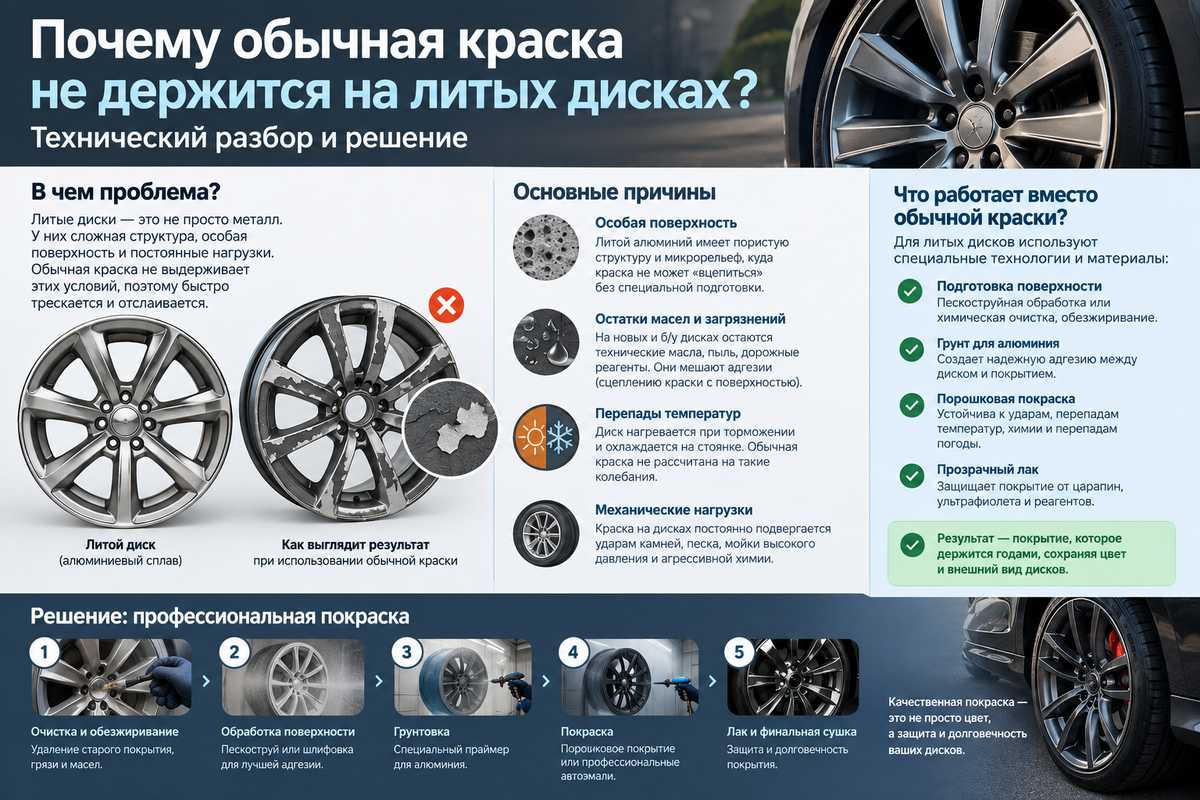
Литые диски изготавливаются из алюминиевых сплавов, обычно Al-Si, которые обладают пористой структурой после литья под давлением. В отличие от стальных штампованных дисков, где поверхность относительно однородна и хорошо воспринимает традиционные лакокрасочные материалы, алюминиевое литьё формирует совершенно иную физическую картину. Микропоры и раковины выходят на поверхность, создавая неоднородный рельеф, который невозможно увидеть невооружённым глазом, но который определяет всё поведение покрытия в дальнейшем.
Кованые диски имеют более плотную структуру, поскольку формируются под высоким давлением, а не заливаются в форму. Однако даже они требуют специальной подготовки, хотя их поверхность менее склонна к газообмену. Литьё же представляет собой настоящий лабиринт из открытых и закрытых пор, которые сообщаются с атмосферой.
Обычная краска, будь то автоэмаль или баллончик для дисков, наносится тонким слоем и не заполняет поры, а «ложится» поверх них. Под воздействием температуры и влаги воздух из пор расширяется, образуя пузыри и отслаивая покрытие. Зимой влага проникает в микропоры, замерзает и разрывает плёнку изнутри. Летом нагрев от тормозных механизмов заставляет воздух искать выход. Этот цикл повторяется сезон за сезоном, ускоряя деградацию ЛКП. Сколы и коррозия под плёнкой становятся финальной стадией - алюминий окисляется, покрытие вспучивается и отслаивается целыми фрагментами.
Именно пористость - первопричина, по которой обычная краска не может долго держаться на литье.
Три причины, по которым обычная краска обречена на отслоение
Рассмотрим каждую подробно.
1. Плохая адгезия к гладкому алюминию.
Алюминий быстро окисляется, образуя на поверхности оксидную плёнку, которая препятствует сцеплению с краской. Эта плёнка формируется буквально за минуты после контакта с воздухом и является естественным защитным механизмом металла. Однако для лакокрасочного покрытия она становится барьером, который не позволяет молекулам краски связаться с основой. Без специальной химической подготовки, такой как хроматное конверсионное покрытие, адгезия покрытия минимальна. Краска держится за счёт механического зацепления за микронеровности, но этих связей недостаточно для долговременной эксплуатации.
2. Отсутствие полного заполнения пор.
Жидкая краска не проникает в микропоры, поскольку её вязкость и поверхностное натяжение не позволяют заполнить каналы диаметром в несколько микрон. Порошковый полимер под действием электростатики и последующего оплавления заполняет их, создавая монолитное покрытие. Частицы порошка заряжаются и притягиваются к металлу, проникая вглубь пор под действием электрического поля. При запекании при температуре 200°C порошок плавится, растекается и полимеризуется, буквально «въедаясь» в поверхность.
3. Недостаточная механическая стойкость.
Диск работает в условиях постоянных ударных нагрузок: камни, бордюры, шиномонтаж. Обычная краска не обладает эластичностью, достаточной для компенсации микроударов. Она твердеет и становится хрупкой, а при ударе растрескивается, открывая путь коррозии. Порошковое покрытие в разы твёрже и эластичнее, оно способно поглощать энергию удара без разрушения структуры.
Параметр | Обычная автоэмаль | Порошковый полимер |
|---|---|---|
Заполнение пор | Нет | Да |
Адгезия к алюминию | Низкая | Высокая (после подготовки) |
Стойкость к сколам | 2-3 сезона | 3-5 лет |
Температура полимеризации | 60-80°C | 180-200°C |
Как работает порошковая покраска литых дисков
Технологический процесс порошковой покраски литых дисков невозможно воспроизвести в гаражных условиях, поскольку он требует промышленного оборудования и строгого контроля параметров.
Подготовка: пескоструйная обработка для удаления старого покрытия и раскрытия пор. Абразивная обработка не просто очищает поверхность, но и создаёт микрорельеф, увеличивающий площадь контакта.
Химическая подготовка: нанесение конверсионного покрытия для защиты алюминия и улучшения адгезии. Этот этап критичен, поскольку именно он обеспечивает связь между металлом и полимером.
Напыление порошка: электростатический метод, частицы порошка притягиваются к металлу, проникая в поры. На этом этапе формируется равномерный слой, который затем будет оплавлен.
Запекание в печи при 180-200°C. Порошок плавится, растекается и полимеризуется, образуя монолитную плёнку, «въедающуюся» в поверхность на несколько микрон. Именно запекание в печи отличает профессиональный окрас дисков от кустарного.
Температура и время запекания критичны. Недогрев - покрытие не полимеризуется, остаётся рыхлым и быстро разрушается. Перегрев - риск деградации свойств алюминия, изменения геометрии и прочности диска.
Что выбрать: порошок или «покрасить в гараже»?
Баллончик с краской для дисков, например MOTIP, - это временное решение, которое может создать иллюзию результата на несколько месяцев. Причина проста: отсутствие пескоструя, конверсионного покрытия и печи. Вы наносите краску на окисленную поверхность, не заполняете поры и не создаёте полимерную плёнку.
Результат предсказуем: через 1-2 сезона - вспучивание, сколы, потеря товарного вида. Порошковая покраска в студии с гарантией - единственный способ получить долговечный результат. Покраска дисков цена включает полный цикл подготовки, что и определяет разницу в стоимости между гаражным и профессиональным подходом.
Сколько стоит профессиональный окрас литых дисков
Цена зависит от диаметра: от 2500 ₽ за R16 до 4500 ₽ за R22. В стоимость входит: удаление старого покрытия, устранение мелких дефектов, порошковая покраска, запекание. Для премиальных дисков может потребоваться алмазная шлифовка лицевой части - это дополнительная опция, которая придаёт покрытию глубину и эффект полированного металла.
Если вы ищете, где покрасить литые диски, ориентируйтесь не только на цену, но и на полный перечень услуг.
Где покрасить литые диски: критерии выбора студии
Написали для вас чек-лист по выбору студии покраски дисков. Что должно быть:
Наличие печи полимеризации (спросите напрямую).
Пескоструйная камера, а не просто наждачка.
Гарантия на покрытие.
Опыт работы с премиальными дисками.
Подменные диски на время работ (если вы не хотите оставлять автомобиль «на кирпичах»).
Портфолио с примерами реставрации.
Эти критерии помогут вам найти студию, где покрасить литые диски можно с гарантией результата, а не с надеждой на удачу.
Почему порошок - единственное решение для литья
Обычная краска не может «сцепиться» с пористой структурой алюминия. Только полный цикл - подготовка, электростатическое напыление и запекание при 200°C - создаёт покрытие, которое держится годами. Экономия на этапе подготовки или температуры запекания - это гарантированный возврат к проблеме через сезон.
Порошковая покраска литых дисков - это не просто выбор цвета, это выбор технологии, которая соответствует физической природе материала. И если вы хотите, чтобы диски выглядели как новые не один год, альтернативы профессиональному порошковому окрасу нет.